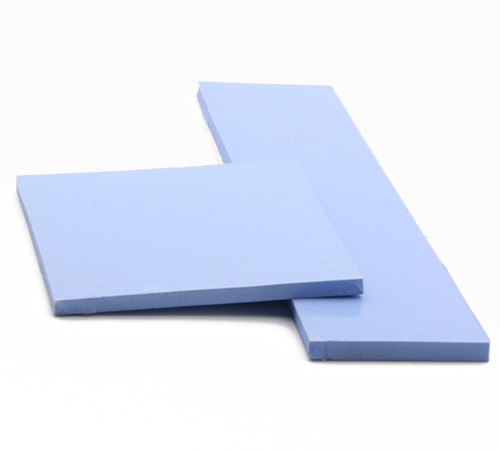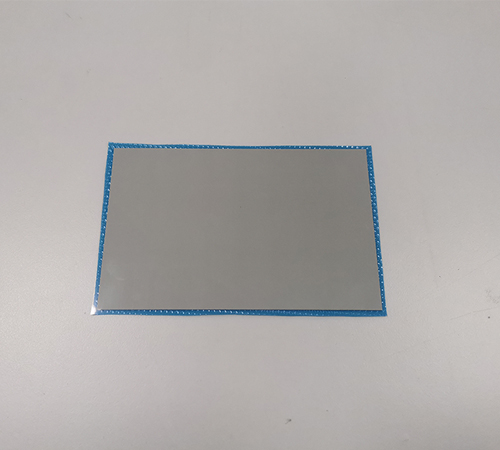


导热硅胶片是电子设备热管理中常用的导热界面材料,主要用于填充发热元件与散热部件之间的间隙,改善界面接触,降低接触热阻。
一片导热硅胶片的制造,并不是将硅橡胶与导热粉体简单混合后裁切成型。原材料的选择、配方设计、混合分散、片材成型、硫化处理及成品加工等环节,都会影响材料的最终性能与使用表现。
那么,导热硅胶片究竟经过哪些生产工序?不同工序如何影响导热性能、厚度精度和压缩表现?判断一款产品的制造质量,又应该关注哪些方面?
一、导热硅胶片的典型生产工艺流程
导热硅胶片通常以硅橡胶为基体,通过添加导热填料及其他配方组分,制成具有一定导热能力、柔软性和形变适应能力的片状材料。
对于常见的可硫化硅橡胶导热垫片,其典型制造流程可以概括为:
原材料检验 → 配方计量 → 混合分散 → 脱泡或预处理 → 片材成型 → 硫化 → 后处理 → 分切或模切 → 成品检验 → 包装入库。
不同产品的生产路线并不完全一致。压延成型、模压成型等方式具有不同的工艺特点,部分工序也可能根据材料体系、设备配置和产品结构进行调整。
例如,连续片材生产与特定形状产品的模压生产,在成型方式和后续加工要求上就存在差异。因此,上述流程应理解为典型工艺框架,而不是所有导热硅胶片都必须执行的固定工序清单。

二、原材料与配方设计:决定材料性能的基础
导热硅胶片的最终性能,首先受到原材料特性和配方设计的影响。
1. 硅橡胶基体
硅橡胶是材料的基础结构,主要承担粘结、成型和提供弹性的作用。基体类型及配方设计会影响材料的柔软性、硬度、弹性、耐温性能和加工特性。
在实际应用中,导热硅胶片需要适应发热元件与散热部件之间的装配间隙。材料既要具备适当的形变能力,也要在规定的装配和使用条件下保持所需的结构稳定性。
2. 导热填料
导热填料是影响材料导热性能的重要组成部分,常见类型包括氧化铝、氮化硼和氮化铝等。具体选择取决于导热目标、材料性能要求、加工条件及成本因素。
导热填料的种类、粒径分布、颗粒形貌和添加比例,会影响填料在基体中的分布状态,以及材料内部形成有效热传导路径的能力。
但填料含量并不是越高越好。增加填料含量可能改善某些配方体系的导热性能,同时也可能提高混合物黏度,增加分散和成型难度,并影响材料的柔软性与压缩表现。
因此,配方设计需要综合考虑导热性能、加工能力、力学表现和应用要求,而不是只追求单一指标。
3. 原材料检验与配方计量
进入生产环节前,需要按照材料要求对原材料进行检验和状态确认,并依据配方要求进行准确计量。
原材料的批次差异、储存状态及关键特性变化,都可能影响后续加工过程。通过原材料检验、供应商管理和批次追溯,可以降低材料波动对生产稳定性的影响。
配方计量则需要保证各组分的比例符合规定要求,为后续混合分散和性能控制提供基础。
三、混合分散与脱泡:控制材料内部的均匀性
完成原材料准备后,需要通过适用的混合设备,将硅橡胶、导热填料及其他配方组分充分混合。
这一环节的重点不仅是将原材料混合在一起,更在于控制填料分散状态和材料整体均匀性。
1. 为什么混合均匀性很重要?
导热硅胶片依靠基体与导热填料共同形成热传导结构。如果填料出现明显团聚,或者不同区域的组分分布存在较大差异,可能造成局部性能不均,并增加后续成型的难度。
混合过程中,需要结合配方特点、设备能力、加料顺序和工艺条件进行控制。
对于高填料含量体系,材料黏度往往较高,混合与分散难度也可能随之增加。因此,配方设计与混合工艺需要协同考虑。
2. 脱泡的作用是什么?
混合、转移或其他加工环节可能使空气进入材料内部。对于容易产生气泡的材料体系,可根据实际需要采用真空脱泡或其他适用措施。
如果材料内部存在未得到有效控制的气泡,可能形成孔洞或局部结构缺陷,影响产品外观、力学表现及局部热传递。
脱泡并不一定是所有生产路线中独立设置的工序。是否需要脱泡、采用何种方式以及在哪个环节实施,应由材料特性和实际工艺确定。
四、片材成型:将材料转化为规定厚度和形状
混合后的材料需要通过相应成型工艺加工为片材或指定形状的产品。成型方式直接关系到生产效率、产品结构和尺寸控制。
1. 压延成型
压延成型通常利用辊筒等设备对材料进行加工,使其形成连续片材。
该方式适用于相应的连续化生产路线,生产过程中需要关注材料供给状态、辊筒间隙、设备运行条件及片材厚度均匀性。
如果成型过程控制不稳定,可能出现厚度波动、表面缺陷或局部不均匀等问题。
2. 模压成型
模压成型通常利用模具和压力,使材料形成规定形状或结构。对于需要特定外形的产品,模具设计与加工条件会影响产品尺寸、表面状态和成型一致性。
模压与压延并不存在脱离应用条件的绝对优劣。具体采用哪种方式,需要根据产品形状、厚度要求、生产批量、加工能力和后续工序进行判断。
3. 为什么厚度控制如此重要?
导热硅胶片的厚度需要与实际装配间隙相匹配。
如果材料厚度不足,可能无法充分填充间隙;如果厚度过大,则可能增加装配压缩量和接触压力,对元件、结构件或材料本身造成不利影响。
此外,厚度不均匀也可能导致不同位置的压缩状态和热传递条件存在差异。
因此,成型过程需要关注厚度及其均匀性、表面状态和尺寸稳定性,并依据产品规格设置相应的过程控制要求。
五、硫化与后处理:形成所需的材料结构
对于采用可硫化硅橡胶体系的导热硅胶片,成型后通常需要进行硫化处理,使材料形成符合设计要求的交联结构。
硫化条件需要根据具体材料体系、产品厚度和工艺设备确定。温度、时间及其他条件并不存在适用于所有导热硅胶片的统一数值。
硫化状态会影响材料的弹性、硬度、力学性能和尺寸稳定性。工艺条件不适配,可能导致产品性能偏离预期,因此需要通过工艺验证及相应检测进行控制。
硫化完成后,部分产品还可能需要进行后硫化、表面处理、贴附离型膜或其他复合加工,以满足特定的性能、储运或装配要求。
这些操作应根据产品设计和材料特性确定,并非所有型号都需要经过相同的后处理流程。
需要注意,非固化导热凝胶等其他热界面材料具有不同的材料特性和制造路线,不能直接套用传统可硫化导热硅胶片的全部工序。
六、分切、模切与成品检验:确保产品符合规格要求
成型和必要的后处理完成后,片材可根据产品规格进行分切或模切,形成规定尺寸和形状的产品。
分切主要用于将片材加工为所需宽度或尺寸;模切则可用于加工特定轮廓、孔位和异形结构。
加工过程中,需要关注尺寸精度、边缘质量和产品外观。尺寸超差、毛边、缺角等问题,可能影响产品定位、装配和有效接触面积。
完成加工后,还需要根据产品技术规格及适用的质量控制要求开展成品检验。
常见检验项目包括:
● 导热系数: 验证材料是否满足相应的导热性能要求。
● 厚度与外形尺寸: 检查产品是否符合规定尺寸及公差。
● 硬度与压缩相关性能: 评价材料在规定测试条件下的力学表现。
● 外观质量: 检查气泡、破损、污染、毛边及其他影响使用的缺陷。
● 其他适用性能: 根据产品用途和规格,开展相应的耐温、可靠性或合规性验证。
不同项目需要采用适用的测试方法和判定依据。检测结果还应结合试样条件、设备状态和检验记录进行理解,不能仅凭某一个指标认定产品的整体质量。
包装与入库环节同样需要关注材料表面保护、产品标识、储存要求和批次信息,以减少交付前的损伤、污染及混批风险。
七、生产工艺如何影响导热硅胶片的实际使用表现?
了解生产流程之后,还需要明确一个关键问题:工艺控制最终会怎样影响产品的使用表现?
1. 导热系数不等于整个界面的散热能力
导热系数用于描述材料本身的导热能力,但电子设备中的实际热传递,还会受到材料厚度、接触状态、装配压力和结构设计等因素影响。
对于理想的一维稳态导热情形,材料本体热阻可近似表示为:
材料本体热阻 = 材料厚度 ÷(导热系数 × 有效传热面积)
在其他条件相同的情况下,材料越薄,或者导热系数越高,其本体热阻通常越低。
但实际界面还存在接触热阻等因素。因此,不能只根据导热系数判断最终散热效果,也不能忽略材料与发热元件、散热部件之间的贴合状态。
2. 厚度与压缩表现需要共同考虑
导热硅胶片需要适应装配间隙,但并不是越软或越厚就越适合应用。
材料的硬度、压缩表现、厚度及装配压力共同影响实际贴合情况。材料过硬可能难以适应表面形貌,压缩性能不匹配则可能导致接触不充分或装配应力过大。
因此,选型时应结合实际间隙、表面平整度、元件承压能力和工作环境进行评估。
3. 过程一致性关系到批次质量
配方、混合、成型和硫化等环节之间存在关联。即使产品设计相同,如果原材料批次、工艺条件或加工状态发生明显变化,也可能引起产品性能波动。
通过原材料检验、关键工序控制、过程巡检、成品检验和批次追溯,可以降低生产偏差对最终产品的影响。
对于汽车电子、通信设备和工业控制等应用,除了关注产品是否满足单次检测要求,还应关注质量控制过程的稳定性和检验记录的可追溯性。
八、如何评估导热硅胶片生产厂家的质量控制能力?
采购人员和工程师在选择供应商时,可以从以下几个方面进行评估。
原材料管理: 是否建立原材料检验、供应商管理和批次追溯机制。
生产过程控制: 是否根据产品特性建立相应的工艺要求,并对关键工序进行有效控制。
检测能力: 是否具备与产品技术要求相匹配的检测设备、测试方法及检验记录。
尺寸加工能力: 是否能够满足厚度、外形尺寸、孔位及其他图纸要求。
异常处理能力: 出现质量问题时,是否能够追溯相关批次、分析原因并采取纠正措施。
此外,对于具有特殊应用要求的产品,还应核对相应的可靠性验证、环境适应性要求及合规资料。企业认证、检测报告和实际产品性能分别反映不同方面,不能相互替代。
九、结语
导热硅胶片的制造涉及原材料、配方、混合、成型、硫化、加工和质量检验等多个相互关联的环节。原材料和配方决定材料的基础性能方向,成型及硫化影响产品结构与力学表现,加工环节关系到尺寸和装配适配性,而检验与过程控制则用于确认产品是否符合规定要求。
对于制造企业而言,关键不在于单纯增加工序,而在于根据产品特点建立适用的工艺控制和质量验证机制。
对于工程师和采购人员而言,选择导热硅胶片也不应只比较导热系数。只有结合实际装配间隙、厚度、压缩表现、接触状态、工作温度和长期使用要求,才能更准确地判断材料是否适用。
诺丰 NFION 专注于导热界面材料及相关热管理材料领域。围绕不同电子设备的热管理需求,材料性能、结构适配与质量控制需要协同考虑,为产品选型和热管理设计提供可靠的技术依据。